05 62 66 28 06
Demander un audit
05 62 66 28 06
Demander un auditLe MES (Manufacturing Execution System, ou système d'exécution de la fabrication) est le logiciel informatique qui pilote, surveille et trace les opérations de production dans une usine en temps réel. Si l’ERP planifie ce qui doit être produit, le MES pilote et documente ce qui est réellement produit. Situé au cœur de la norme internationale ISA-95, il assure la continuité numérique absolue de l’atelier.
La norme internationale ISA-95 définit les niveaux fonctionnels d'un site industriel. Le MES occupe le Niveau 3, agissant comme le système nerveux central entre la gestion d'entreprise (IT) et les machines physiques (OT).
Un logiciel MES ne se contente pas d'enregistrer des chiffres passés : il anime un cycle continu en temps réel qui relie la planification, l'opérateur, les automates et le management d'usine.
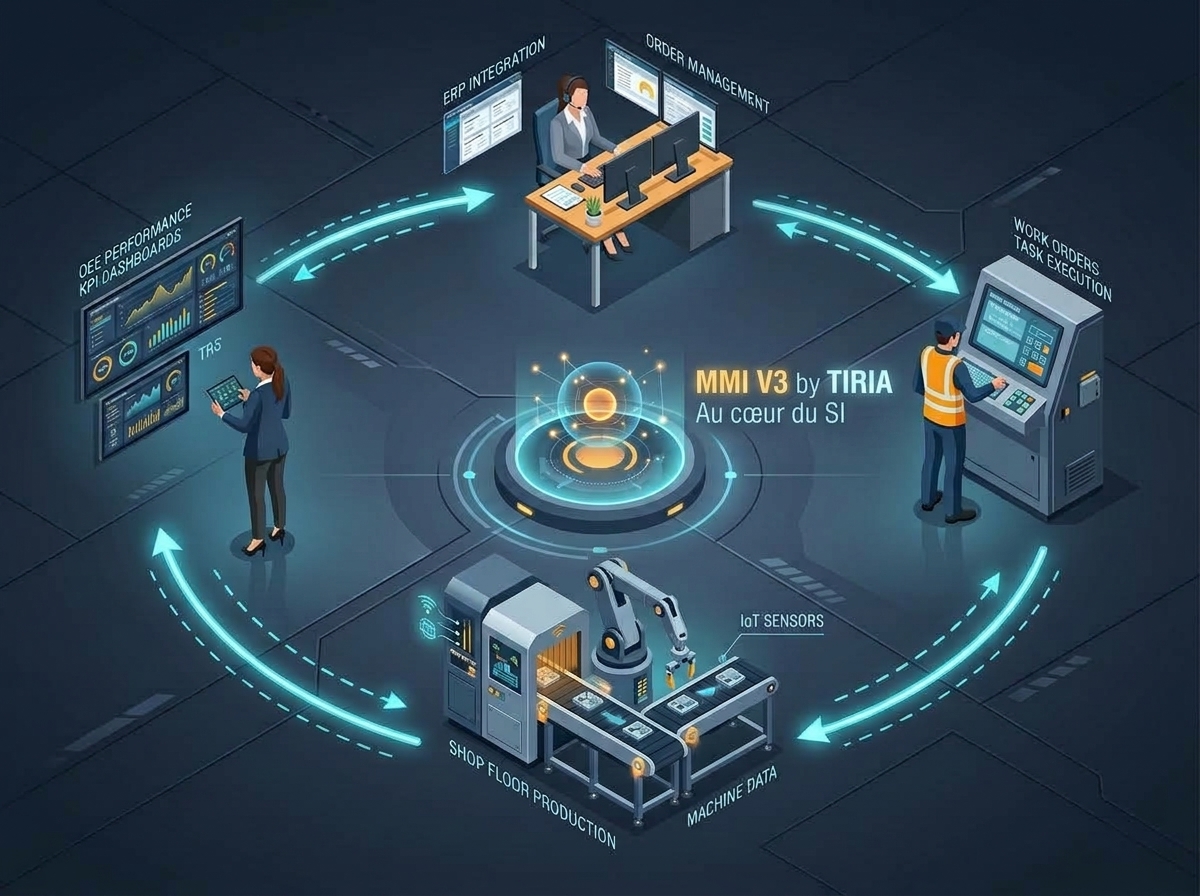
L'ERP transmet au MES les ordres de fabrication (OF), nomenclatures matières, gammes et jalons de livraison prévus.
Sur terminaux tactiles, les équipes lancent les OF, suivent les modes opératoires et déclarent les aléas sans papier.
Collecte directe des pièces produites, vitesses de ligne, températures et signaux capteurs sans ressaisie manuelle.
Calcul du TRS à la seconde, alertes goulots, traçabilité lot et réinjection instantanée des stocks vers l'ERP.
L'association internationale MESA (Manufacturing Enterprise Solutions Association) a normalisé les 11 piliers fonctionnels qui caractérisent une solution MES complète pour l'industrie moderne.
Ordonnancement dynamique des OF à capacité finie, optimisation des temps de calage et séquençage SMED.
Distribution en direct des ordres aux postes de travail, suivi des cadences et statut des lots en temps réel.
Connexion directe aux automates (OPC UA, Modbus TCP, MQTT) et terminaux opérateurs sans rupture numérique.
Généalogie ascendante et descendante complète : composants utilisés, équipements traversés, opérateurs et conditions.
Maîtrise statistique des procédés (MSP/SPC), contrôles au pied de ligne, gestion des non-conformités et dérogations.
Calcul continu des indicateurs clés (TRS, TRG, TRE) décomposés en Disponibilité, Performance et Qualité.
Déclaration d'arrêt immédiate, classification Ishikawa 5M, alertes automatiques et gestion préventive d'atelier.
Pointage des temps opérateurs sur OF, contrôle des habilitations sécurité et suivi de la polyvalence sur ligne.
Diffusion au poste des plans, fiches d'instructions, fiches sécurité et gammes opératoires toujours à jour.
Suivi des consommations réelles, pesées, réapprovisionnement de ligne et diminution drastique des en-cours (WIP).
Diagrammes de Pareto des pannes, analyses de corrélation, bilans d'équipe et accompagnement des démarches Lean / 6 Sigma.
Vouloir piloter un atelier de production uniquement avec un module d'ERP conduit inévitablement à la lenteur et aux feuilles papier. L'ERP et le MES sont des outils complémentaires aux missions radicalement différentes.
| Critère d'analyse | Logiciel ERP (ex: SAP, Sage) | Logiciel MES (ex: MMI V3) |
|---|---|---|
| Rôle fondamental | Planifier, gérer les finances, achats, ventes et stocks globaux | Exécuter, piloter, contrôler et tracer la production en temps réel |
| Horizon temporel | Mois, semaines, journées | Seconde, minute, poste de travail |
| Granularité de la donnée | Macro (quantités globales fabriquées, coûts de revient) | Micro (micro-arrêts machines, cadences réelles, températures, rebuts précis) |
| Utilisateurs principaux | Direction financière, ADV, approvisionneurs, directeurs logistiques | Conducteurs de ligne, opérateurs, chefs d'équipe, responsables maintenance & qualité |
| Connexion aux automates | Inexistante ou via des couches complexes et lentes | Native et temps réel (OPC UA, Modbus, MQTT, automates Siemens/Schneider) |
| Ergonomie de saisie | Clavier / souris bureautique, formulaires de 30 champs | Écrans tactiles au pied de ligne, code-barres/RFID, règle des 3 secondes |
Le déploiement d'un MES pragmatique génère un retour sur investissement rapide, mesurable dès les premières semaines de fonctionnement.
Grâce à l'identification instantanée des micro-arrêts et à la réduction des temps de changement de série (SMED).
Élimination des fiches suiveuses manuelles, zéro erreur de recopie dans l'ERP en fin de vacation.
Bilan de lot complet éditable en 3 clics lors des audits clients ou sanitaires (IFS/BRC, FDA, ISO).
Retour sur investissement accéléré grâce à la méthode agile "Start Small, Scale Fast" portée par TIRIA.
Un MES (Manufacturing Execution System, ou système d'exécution de la fabrication) est un progiciel informatique qui pilote, surveille et trace les opérations de production dans une usine en temps réel. Il fait la liaison continue entre l'ERP (gestion commerciale et financière) et les automates d'atelier (machines physiques).
L'ERP planifie la production à l'échelle de semaines ou de mois, mais il est incapable de dialoguer en direct avec les capteurs machines à la seconde. Le MES comble ce fossé en fournissant aux opérateurs des interfaces tactiles simplifiées et en mesurant le TRS réel sans double saisie.
Le TRS (Taux de Rendement Synthétique, ou OEE en anglais) est l'indicateur standard de productivité d'une ligne. Il résulte de la multiplication de trois facteurs : la Disponibilité (temps de fonctionnement réel vs temps requis), la Performance (cadence réelle vs cadence nominale) et la Qualité (pièces conformes vs pièces totales produites).
Pour éviter l'effet tunnel des projets qui s'enlisent, TIRIA applique la méthodologie éprouvée "Start Small, Scale Fast" : déployer un pilote opérationnel sur une seule ligne prioritaire en quelques semaines, valider l'adoption par les conducteurs de ligne, puis généraliser progressivement aux autres ateliers.
Que vous souhaitiez cadrer un cahier des charges MES, auditer vos flux de production ou découvrir notre suite logicielle MMI V3, nos consultants et ingénieurs vous accompagnent directement sur votre site industriel.